AccueilComment l'échafaudage est fabriqué : nos étapes de production
Comment l'échafaudage est fabriqué : nos étapes de production
Nous fabriquons nos échafaudages en combinant lignes automatiques et travail qualifié. Voici le parcours d'un montant, du tube acier au produit fini.
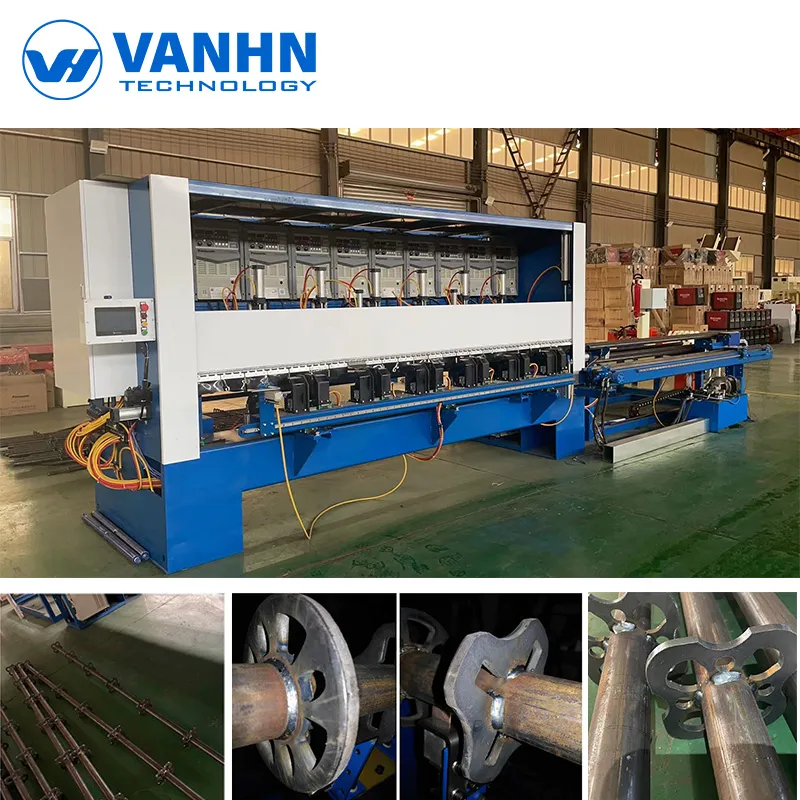
Ligne de montants, en fonctionnement
| Étape | Ce qui se passe |
|---|---|
| 1. Découpe des tubes | La découpeuse laser de tubes assure l'alimentation et la coupe à longueur |
| 2. Poinçonnage | Les deux extrémités du tube poinçonnées en une seule passe |
| 3. Pose des rosaces | Rosaces posées sur le tube à un entraxe de 500 mm |
| 4. Soudage | 13 sources de soudage soudent chaque rosace en une seule fois, sous gaz de protection MAG/CO2 |
| 5. Empilage | Bras robotisé empilant les montants finis |
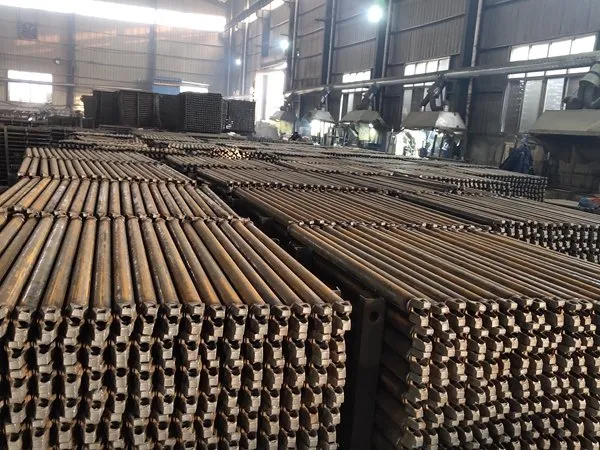
Production de la ligne de montants : 3,500 pièces par 10 heures en disposition 1+4.
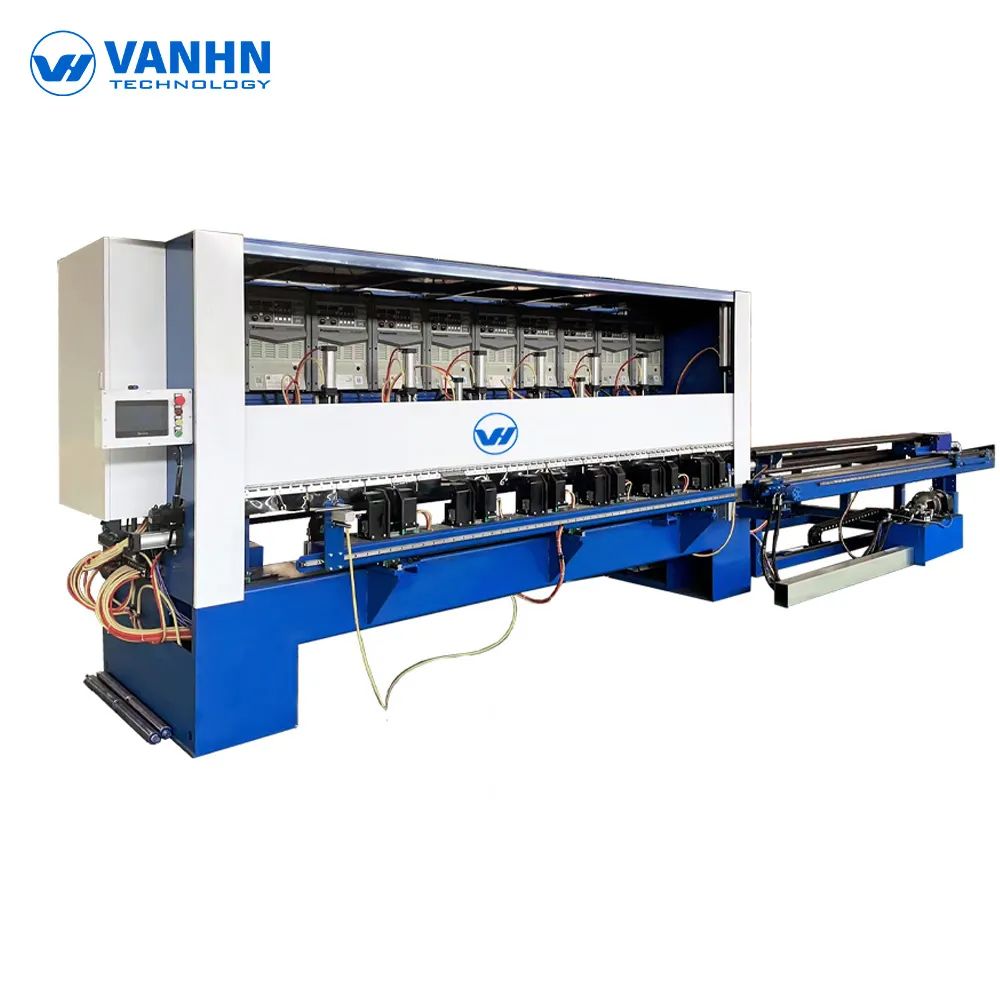
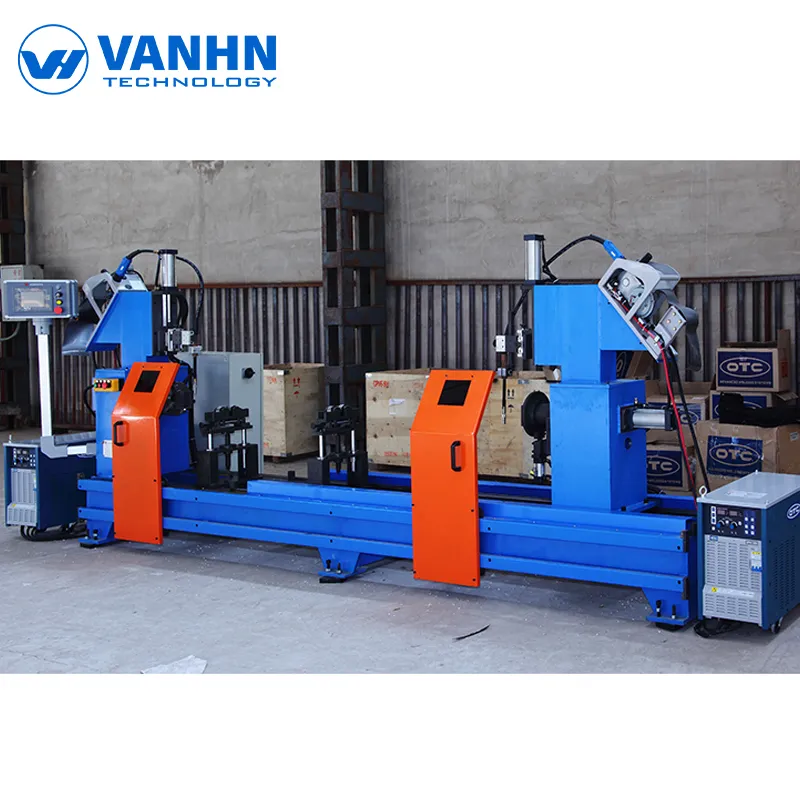
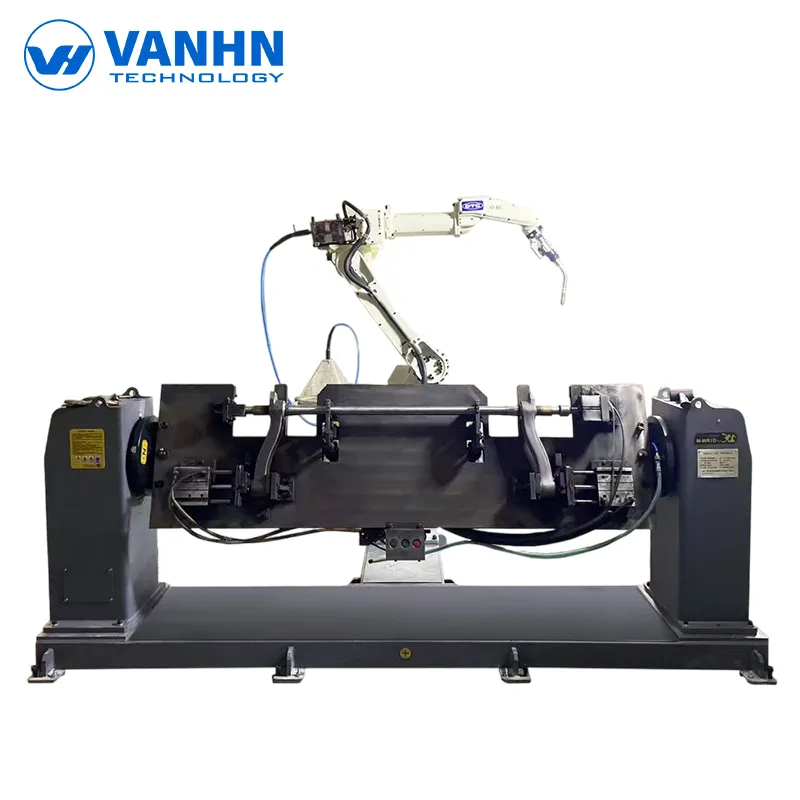
Comment nous fabriquons un montant
- Découpe laser des tubes. Le tube acier entre dans la ligne et est coupé à longueur au laser. Cela donne des bords nets et des dimensions répétables.
- Poinçonnage. Le tube est poinçonné pour créer les trous où viendront se loger les rosaces et les autres pièces.
- Pose des rosaces. Une rosace est positionnée sur le tube à l'entraxe correct, prête pour le soudage.
- Soudage automatique. Treize sources de soudage fonctionnent simultanément sur la machine de soudage des montants. Le procédé est le soudage sous gaz de protection MAG/CO2.
- Empilage robotisé. Les montants finis sont empilés par un robot, ce qui maintient la ligne en mouvement et réduit la manutention manuelle.
Lisses et diagonales : soudage et poinçonnage
Le soudage des lisses utilise deux torches, de sorte que les deux extrémités sont soudées en une seule passe. Cela aide à garder les extrémités de lisse alignées et la soudure régulière. Notre ligne de lisses traite des tubes de 0.3 à 3.2 mètres, selon la machine.
Les diagonales passent par un processus de pressage et de poinçonnage. La machine travaille avec des diamètres de tube de 33, 42 et 48 mm et une épaisseur de paroi de 2.5 à 3 mm. Elle peut produire 360 à 500 pièces par heure, ce qui nous permet de maintenir l'approvisionnement en diagonales au rythme du reste du système.
Acier et finition : Q355, Q235, galvanisation
Nous utilisons de l'acier Q355 pour les montants car ils supportent la charge principale. Les lisses, diagonales et planchers sont fabriqués en Q235. Cette répartition maintient la résistance là où elle compte et réduit le coût là où ce n'est pas nécessaire.
La plupart des composants sont galvanisés à chaud. Cette finition offre une durée de vie de 15 ans ou plus. Si un projet nécessite un autre aspect, nous pouvons peindre ou thermolaquer les pièces en rouge, orange, bleu ou jaune. Le choix dépend du chantier et des préférences de l'acheteur.
Dites-nous ce que vous construisez
Dites-nous ce qui vous a fait défaut la dernière fois. Nous répondons avec du concret, pas avec une brochure.
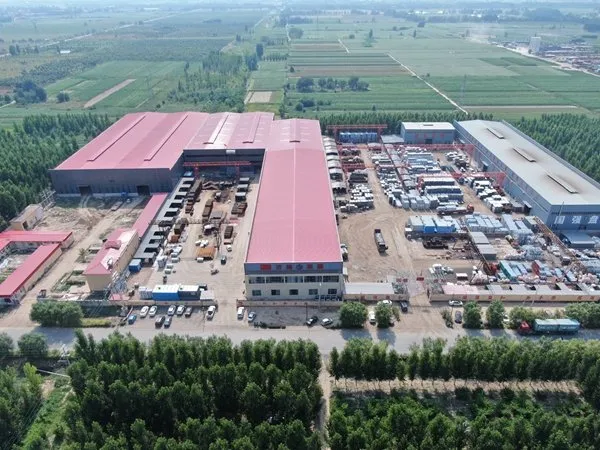
- Fabriqué dans notre propre usine de 100,000 m², fondée en 2016
- Galvanisé à chaud, peint ou thermolaqué
- Réponse sous 24 heures