ГлавнаяКак делают леса: наши этапы производства
Как производят леса: наши этапы производства
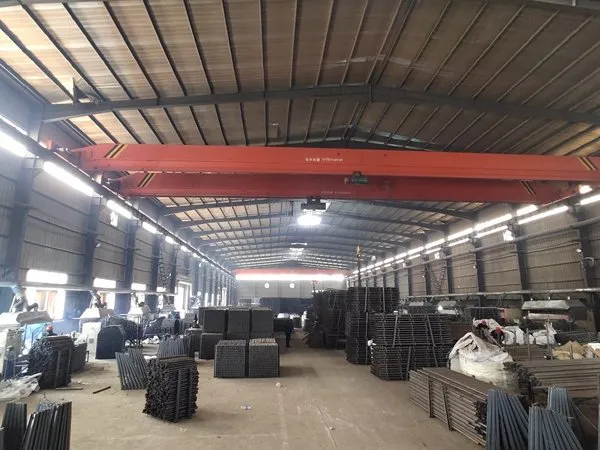
Мы делаем леса, сочетая автоматические линии и ручной труд опытных специалистов. Вот путь стойки от стальной трубы до готового изделия.
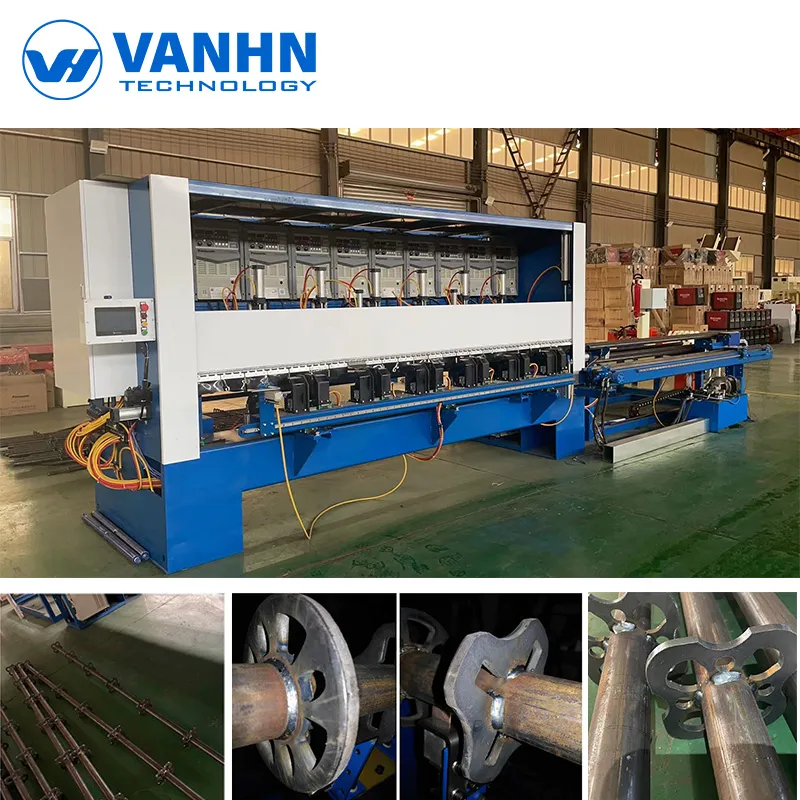
Линия стоек в работе
| Этап | Что происходит |
|---|---|
| 1. Резка трубы | Лазерный труборез подаёт и режет трубу в размер |
| 2. Перфорация | Оба конца трубы пробиваются за один ход |
| 3. Установка розеток | Розетки приварены на трубе с шагом 500 mm |
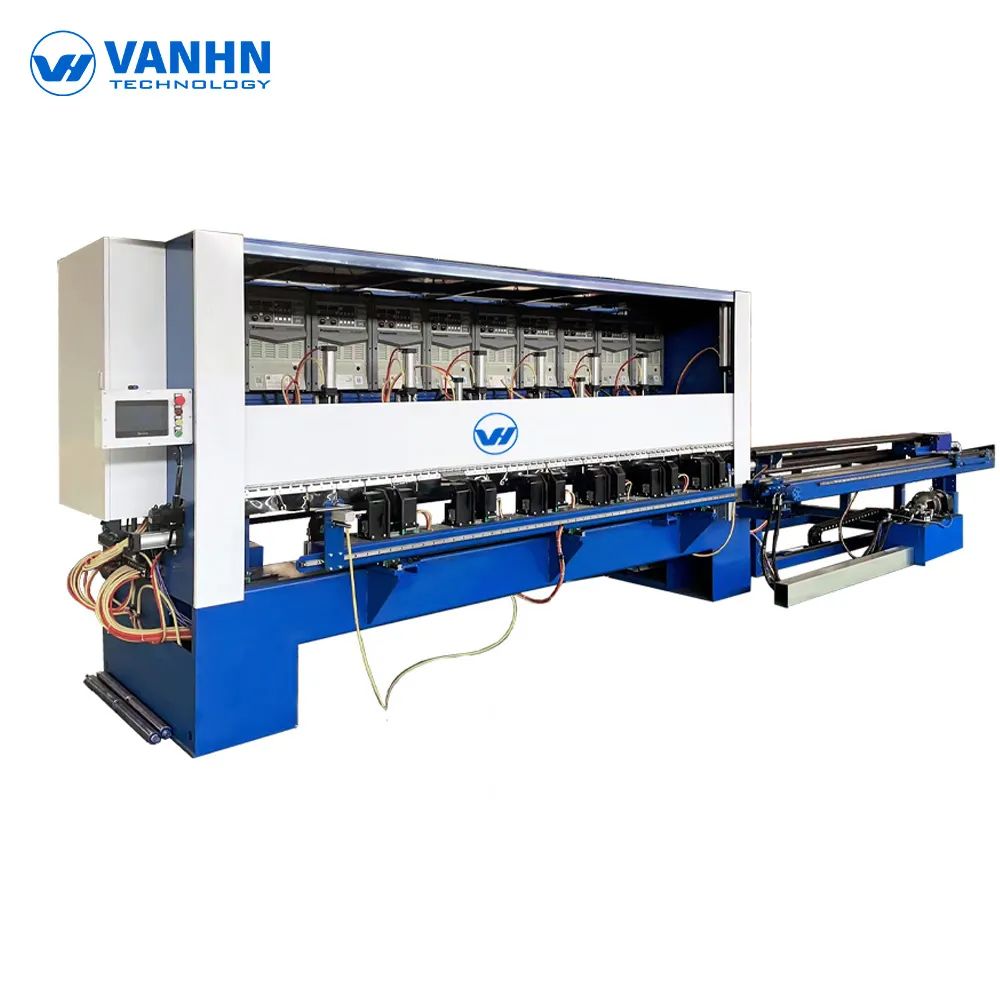
| 4. Сварка | 13 сварочных источников приваривают каждую розетку за один проход, сварка в среде защитного газа MAG/CO2 |
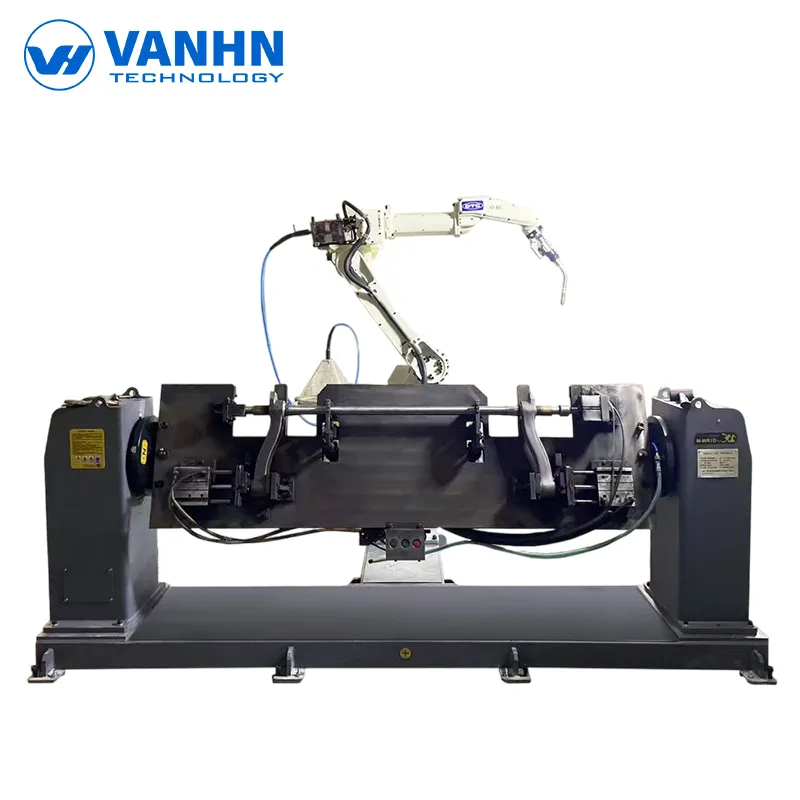
| 5. Укладка | Роботизированная рука укладывает готовые стойки |
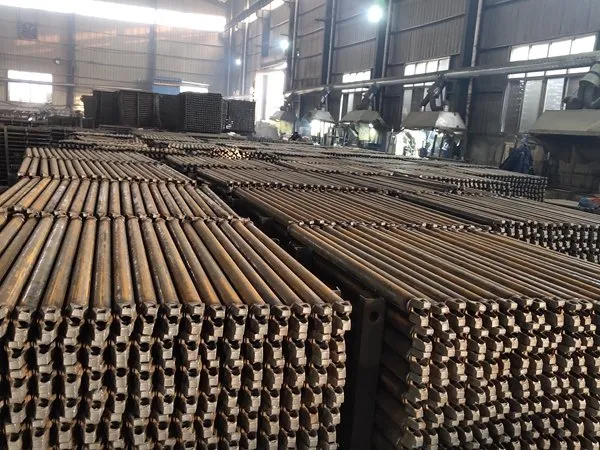
Выпуск линии стоек: 3,500 шт. за 10 часов при схеме 1+4.
Как мы делаем стойку
- Лазерная резка трубы. Стальная труба поступает на линию и режется в размер лазером. Это даёт чистые кромки и повторяемые размеры.
- Перфорация. В трубе пробивают отверстия под розетки и другие детали.
- Установка розеток. Розетку ставят на трубу с нужным шагом, готовя её к сварке.
- Автоматическая сварка. Тринадцать сварочных источников работают одновременно на сварочной установке для стоек. Процесс — сварка в защитном газе MAG/CO2.
- Укладка роботом. Готовые стойки укладывает робот — линия не останавливается, а ручной труд сокращается.
Ригели и диагонали: сварка и перфорация
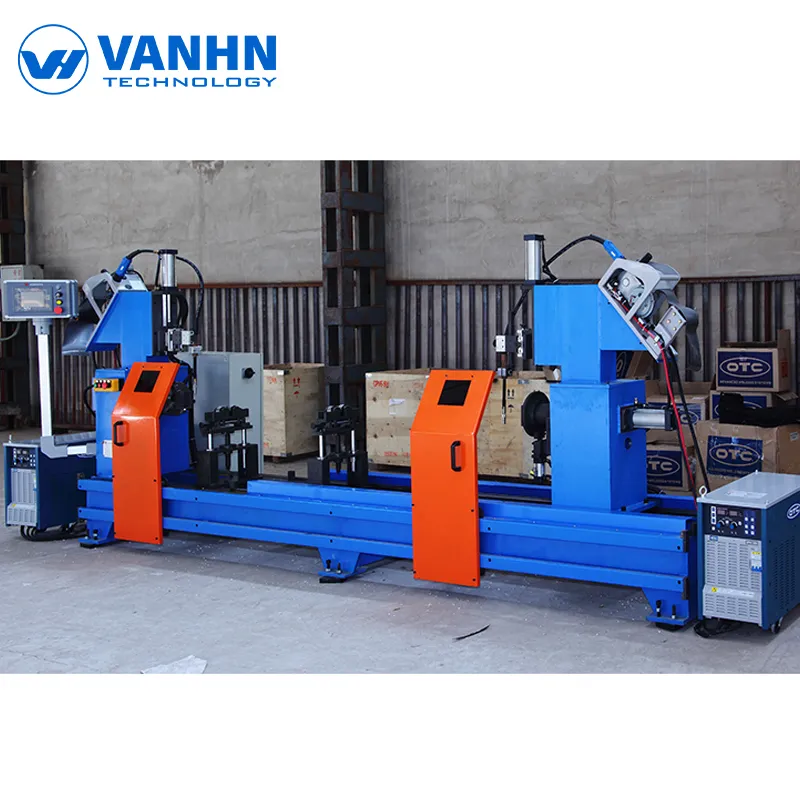
Для сварки ригелей используются две горелки, поэтому оба конца свариваются за один проход. Это помогает сохранять соосность концов ригеля и стабильность шва. Наша линия ригелей работает с трубой от 0.3 до 3.2 метров, в зависимости от станка.
Диагонали проходят через пресс с перфорацией. Станок работает с трубами диаметром 33, 42 и 48 mm и толщиной стенки от 2.5 до 3 mm. Он выдаёт от 360 до 500 шт. в час, что позволяет держать поставку диагоналей в одном ритме с остальной системой.
Сталь и отделка: Q355, Q235, цинкование
Для стоек мы используем сталь Q355, потому что они несут основную нагрузку. Ригели, диагонали и настилы делаем из Q235. Такое разделение сохраняет прочность там, где она нужна, и снижает стоимость там, где она не нужна.
Большинство деталей проходит горячее цинкование. Такое покрытие даёт срок службы 15 лет и более. Если проекту нужен другой вид, мы можем окрасить детали или нанести порошковое покрытие в красный, оранжевый, синий или жёлтый цвет. Выбор зависит от объекта и предпочтений покупателя.
Расскажите, что вы строите
Расскажите, что подвело вас в прошлый раз. Мы отвечаем конкретикой, а не брошюрой.
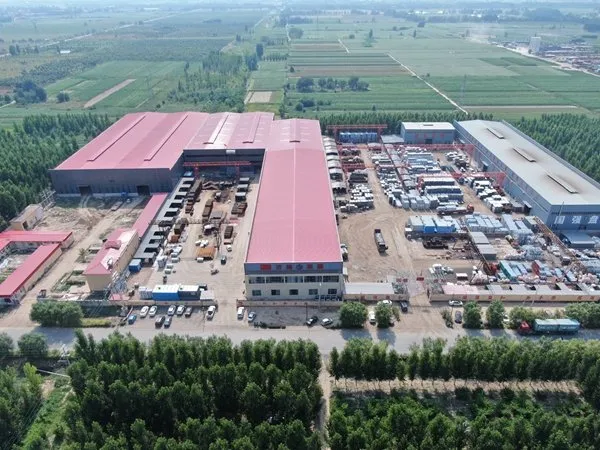
- Произведено на нашем заводе 100,000 m², основанном в 2016 году
- Горячее цинкование, окраска или порошковое покрытие
- Ответ в течение 24 часов